


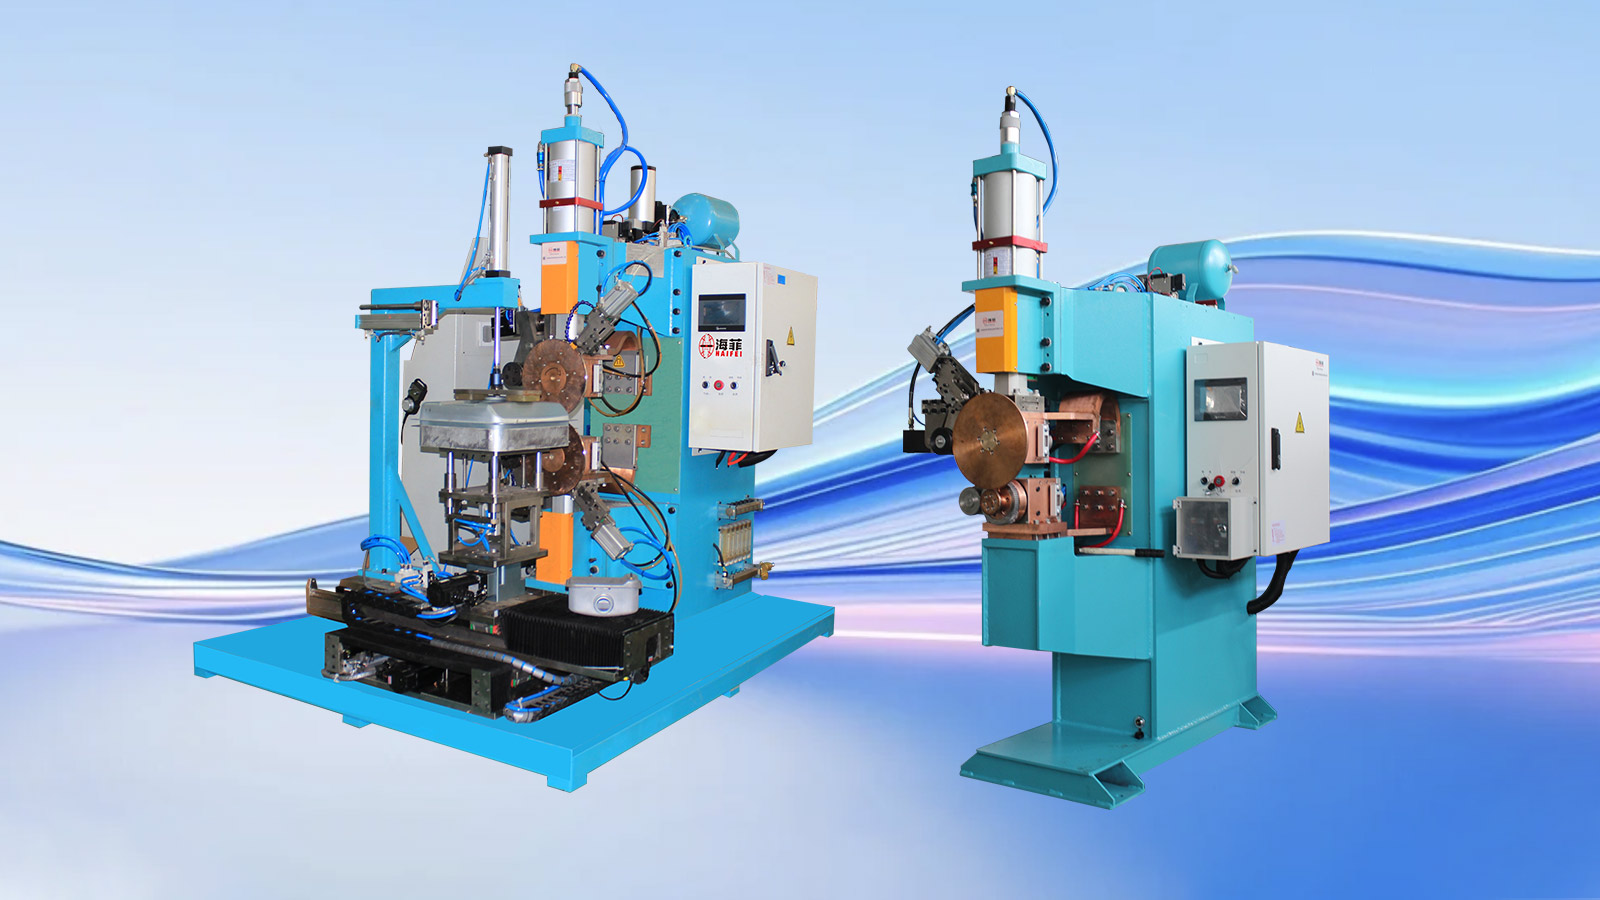
Haifei mentist hesa sveisiloysnina til motorsúkklubrennievnistanga til ein framleiðara, sum framleiðir tunnar-ark brennievnistangasamlingar til ymisk motorsúkklumodell.
Verkætlanin nýtti eina sersniðgivna seymisveisiskipan, profil-samsvarandi støðufesti og programmerandi prosessstýring. Loysnin varð ment fyri at viðgera ójavna skeljustering, ósamfeldar seymar, ov nógva hitaavforming og variatión millum framleiðslubólkar.
Av tí at brennievnistangavíddir, plátutjúkt og liðprofil eru ymisk, skulu endaligu sveisimaskinu-, tól- og prosessinnstillingarnar staðfestast út frá tekningum og sýnis-sveisiroyndum hjá kundanum.
Send tína tekning av brennievnistanganum
Verkætlan við einum eygnabrái
|
Verkætlanarpunkt . |
Staklutir |
| Íðni | Framleiðsla av motorsúkklulutum |
| Arbeiðsstykki | Motorsúkklu brennievnistangasamling |
| Høvuðsbygnaður | Tunnar myndaðar stálskeljar við bøgdum profilum |
| Høvuðssveisitilgongd | Samfeld seymisveising . |
| Høvuðslið | Samband millum ovaru og niðaru tangaskel . |
| Útgerð | Sersniðgivin motorsúkklu brennievnistanga sveisimaskina |
| Tól | Profil-samsvarandi staðseting og stuðulslutur |
| Prosessstýring | Forritaður sveisistreymur, trýst, sveisitíð og haldraðfylgja |
| Høvuðsgóðskuáhugamál | Seymsamhaldsfesti, lekavandi, avforming og skeljustering |
| Staðfesting | Sýnisveising, sjónligt og víddareftirlit, og síðani kundin-tilskilað lekaroynd |
Hvat er hendan motorsúkklu brennievnistanga sveisi loysnin brúkt til?
Loysnin verður nýtt til at binda saman myndaðu ovaru og niðaru skeljar á einum motorsúkklubrennievnistanga.
Hesar skeljar hava vanliga tunnar veggir, bøgdar flatur og óregluligt útjaðaralið. Sveisitilgongdin skal skapa eitt samfelt lið, samstundis sum skeiving av tankaroppinum verður avmarkað.
Høvuðsskelsambandið er liðugt við at brúka seymisveising. Snúgvandi elektroduhjól leggja trýst og sveisistreym á, meðan tey fylgja liðnum, og geva eina røð av yvirlappandi sveisinuggetum. Hesar yvirlappandi sveisirnar mynda tann samfelda seymin, sum krevst til ein innsiglaðan tankakonstruktión.
Monteringsfestir, armeringslutir, fylgisamband og aðrir hjálparlutir kunnu krevja ymiskar sveisihættir. Haifei metir um hvørja sveisistøðu í staðin fyri at nýta eina tilgongd til allan tankan.
Kundabakgrund
Kundin framleiðir motorsúkklubrennievnistangasamlingar til fleiri motorsúkklumodell.
Vøruúrvalið fevnir um tangar við ymiskum kapasiteti, bøgdar profilar og plátuppsetingar. Hetta gjørdi tað trupult at brúka eitt fast festi og eitt sett av sveisiparametrum til hvørja vøru.
Kundin hevði brúk fyri eini framleiðsluloysn, sum kundi stýra sveisihita og trýsti meira støðugt, betra um arbeiðsstykkisstøðuna og varðveita prosessinnstillingar til endurtøku av bíleggingum.
Hvørjar trupulleikar hevði kundin við fyrru tilgongdini?
Ov avforming av tunnum tankskeljum
Tunnar myndaðar skeljar eru viðkvæmar fyri hitauppsamling. Ójavnur ella ov nógvur hitainntøka kann elva til buldring, lokalt kollaps, kantlyfting ella samlaða skeiving.
Avforming ávirkar ikki bert útsjóndina. Tað kann eisini blanda seg uppí eftirfylgjandi samling og skapa ójavna kontakt eftir liðnum.
01
Ósamsvarandi skelstaðseting
Fyrri lastingar- og klemmihátturin var nógv treytaður av føraranum.
Tá ovara og niðara skel ikki vóru sett móti somu tilvísingarpunktum, broyttist felagsbilið og yvirlappið. Hetta hevði við sær broytingar í seymibreidd, sveisistøðu og lokalari hitainntøku.
02
Ósamfeldar ella ófullfíggjaðar sveisir
Óstøðug rørsla og ósamsvarandi samband millum tær báðar skeljarnar kundi elvt til ófullfíggjaða samansmelting, smáar porur ella ósamfeld stykki.
Ein sveisi, sum tykist góðkend uttanífrá, kann framvegis innihalda eina lítla lekaleið. Av hesi orsøk kann sjónligt eftirlit ikki koma í staðin fyri ávísu innsiglingarroyndina hjá kundanum.
03
Óstøðug sveisiorka og trýst
Frábrigdi í sveisistreymi, elektrodutrýsti ella ferðaferð ávirkaðu gjøgnumgongd og seymmynding.
Ov lítil orka kundi farið frá einum ófullfíggjaðum liði. Ov nógv orka kundi elvt til yvirflatubrenning, innskot ella avforming av tunna blaðnum.
04
Ongar endurnýtsluførar tilgongdarskráir
Fyrra tilgongdin gav ikki ein hóskandi hátt at goyma og afturkalla sveisistillingar.
Operatørarnir máttu stilla tilgongdina aftur, tá teir skiftu vørur ella vendu aftur til eitt fyrrverandi tankamodell, og tað økti um uppsetingartíðina og treytað av einstøku royndunum.
05
Hvat kravdi kundin?
Kundin bað um eina sveisiloysn, sum kundi:
- Stýr hitainntøkuni til tunnar myndaðar tankskeljar
- Minka um útbudning, skeiving og lokalan yvirflatuskaða
- Halt eitt meira støðugt liðbil áðrenn sveising
- Framleiða ein samfeldan seym um kravdu leiðina
- Samskipa sveisistreym, elektrodutrýst og ferðsluferð
- Minka um broyting orsakað av manuellari støðufesting.
- Goym prosessinnstillingar til ymisk brennievnistangamodell
- Stuðla framleiðsluskrásetingum og tilgongdarsporføri
- Laga seg til tangar við ymiskum kapasiteti, profilum og plátutjúkd
- Loyva sveisaðum tangum at verða kannaðir við avtalaða leka-royndarháttinum
Hetta vóru verkætlanarkrøv. Endalig góðkenningarkrøv skuldu ásetast sambært tekningum hjá kundanum, vørustandardinum og royndargongdini.
Hví varð seymisveising vald til høvuðstangaskel?
Ovari og niðari skeljar krevja samfeldan lið. Einstøku punktsveisingar kunnu ikki geva somu áhaldandi tættingarleið kring tankakroppin.
Ein seymisveisimaskina brúkar snúgvandi elektroduhjól til at leggja streym og trýst eftir liðnum. Rætt at leggja sveisipunktini saman skapar ein samfeldan seym.
Fyri motorsúkklu brennievnistanga skal tilgongdin javna fýra viðurskifti:
| Prosessfaktorur | Um ikki nóg mikið | Um ov nógv ella óstøðugt |
| Sveisistreymur | Ófullfíggjað samansmelting ella veik seymmynding | Ovurhiting, yvirflatuskaði ella bruni-ígjøgnum |
| Elektrodutrýst | Vánalig el-kontakt og óreglulig sveising | Djúp innskot ella lokal avforming |
| Sveisiferð | Ov nógvur hiti á einstøkum støðum | Ónøgdur hiti og ósamfeld sveising |
| Hald- og kølirøð | Felags rørsla áðrenn stabilisering . | Óneyðug syklusforlonging ella ov nógv klemma |
Hesi virði kunnu ikki veljast úr einum almennum maskinkatalogi einsamøll. Tey skulu mennast við at brúka sjálvt tilfarið, tjúktina, skelprofilin og kravda tættingarstandardin.
Haifei's sersniðgivna sveisiloysn
1. Sveisiroyndir við ymiskum brennievnistangasýnum
Haifei gjørdi sveisiroyndir á motorsúkklubrennievnistanga við ymiskum kapasiteti, bøgdum profilum og plátutjúkd.
Royndirnar vórðu nýttar til at meta um:
- Sveising-streymsøki
- Elektrodutrýst
- Sveisiferð
- Orkugevandi tíð
- Hald- og kølirøð
- Skelkontakttilstandur
- Sjónlig hitaávirkan
- Sveisisamhaldsfesti
- Krøv til stuðul til armatur
Endamálið var at seta á stovn eitt arbeiðsført prosessvindeyga, áðrenn útgerðin og tólini vórðu liðug.
2. Stýrd seymsveisiskipan
Valda sveisiútgerðin veitir samskipaða stýring av sveisiorku, elektrodutrýsti og arbeiðsstykkisrørslu.
Støðug stýring er serliga týdningarmikil fyri eina tunna brennievnistangaskel, tí broytingar í einum parametri ávirka hini. Til dømis kann tað minka um hitainntøkuna við liðið, um sveisiferðin verður økt uttan at stilla streymin. At økja um streymin uttan at stýra ferðini kann økja um avforming.
Endaliga sveisiforritið er tí raðfest sum eitt fullfíggjað parametursett heldur enn sum eitt einstakt streymvirði.
3. Profil-Samsvarandi staðsetingarmatur
Haifei sniðgav eitt serligt armatur eftir brennievnistangaprofilinum.
Festurin raðfestir endurtakandi staðsetingarpunkt fyri ovaru og niðaru skel og stuðlar teimum bøgdu flatunum undir sveising. Tað hjálpir eisini til at halda felagssamband og býta klemmukraftina um tankakroppin.
Armatursniðgevingin tekur atlit til:
- Brennievnistangaformur og kapasitetur
- Staðseting av útjaðaraseyminum
- Ovari og niðari skeltilvísingar
- Felags bil og yvirlapp
- Øki, sum eru viðkvæm fyri klemmitrýsti
- Lastingar- og lossingarleið
- Krøv til vøruskifti
Tá talan er um fleiri tankamodell, kunnu skiftandi ella skjótt-skiftandi festipartar metast um.
4. Sjálvvirkandi staðseting og samfeld sveising
Eftir at tankin er lastaður og settur upp, heldur festið skeljunum móti teimum ávístu tilvísingunum.
Maskinan fylgir síðani ávísu sveisirøðini. Stýrd rørsla hjálpir til at minka um variatiónina orsakað av manuellari vegleiðing og heldur sveisiferðina samskipaða við streym- og elektrodutrýsti.
Nágreiniliga støðið á sjálvvirkan kann stillast eftir kravdu framleiðsluni hjá kundanum, tøkum operatørum og tali av vørumodellum.
5. Forritaðar tilgongdinnstillingar
Sveisiforrit kunnu goymast til ymiskar brennievnistangaspesifikatiónir.
Hetta ger, at góðkend parametursett kunnu kallast aftur, tá ið modell verða broytt ella endurtøka av skipan. Atgongdarstýring og framleiðslu-dátuupptøka kunnu eisini metast, tá kundin krevur tilgongdarsporføri.
Goymdar uppskriftir minka um endurtøku av manuellari tillagingar, men operatørurin skal framvegis velja rætta forritið og festið til lastaðu vøruna.
Hvussu viðgjørdi loysnin upprunaligu trupulleikarnar?
|
Upprunaligur framleiðslutrupulleiki |
Haifei uppseting |
Ítøkilig funktión |
| Ójavn staðseting av ovaru og niðaru skeljum | Profil-samsvarandi staðseting | Raðfestir endurtøkuførar innlesingartilvísingar |
| Breytiligt liðbil | Dedikeraður klemmu- og stuðulskonstruktión | Varðveitir tættari og støðugari skelsamband |
| Ov nógv hitaavforming | Samskipað streym-, trýst- og ferðstýring | Avmarkar óneyðuga hitauppsamling |
| Ósamfeldur ella ójavnur seymur | Stýrd áhaldandi sveisirørsla | Halda endurtakandi sveisileið |
| Treytað av manuellari vegleiðing | Sjálvvirkandi sveisirøð | Minkar um operatør-viðkomandi rørslufrábrigdi |
| Endurtøka av uppseting undir modellbroytingum | Goymd sveisiforrit | Loyvir góðkendum innstillingum at verða kallaðar aftur |
| Manglandi framleiðsluskrásetingar | Valfríar dátugoymslur og sporførisfunktiónir | Stuðlar tilgongdargjøgnumgongd og framleiðsluleiðslu |
Sjálvt støðið á betringini skal kannast í mun til góðkenningartreytirnar hjá kundanum. Eingin almennur prosentur skal nýtast á hvørja brennievnistangasniðgeving.
Hvørjar sveisitilgongdir verða nýttar á einum fullfíggjaðum motorsúkklubrennievnistanga?
Ikki hvør partur av einum motorsúkklu brennievnistanga skal sveisast við somu tilgongd.
Brennievnistangaøki |
Vanlig tilgongd |
Høvuðsendamálið |
| Ovari og niðari høvuðsskel . | Seymsveising | Mynda eitt samfelt innsiglað lið |
| Monteringsfestir | Motstandspunktsveising | Fest konstruktivar lutir effektivt |
| Armeringslutir | Blett- ella framsýningarsveising | Veita lokalan bygnaðarligan stuðul |
| Fyllisamband ella óregluligar støður | MIG-sveising ella onnur eftirmett tilgongd | Ráa liðir, sum eru óhóskandi til elektroduhjól |
| Liðugtgjørdur tanki | Lekaroyndir | Staðfest tættingarvirkni eftir sveising |
Sjálv prosesssamansetingin er treytað av felags atgongd, tilfari, tjúkt og vørusniðgeving.
Sveisimaskina ella fullfíggjað framleiðslulinja?
Vel umfangið eftir verandi støðu á tínari verksmiðju.
Vel eina brennievnistanga sveisiloysn Um:
Stemplingarútgerð er longu tøk
Ovara og niðara skel eru longu myndað .
Verandi trupulleiki er í høvuðsheitum sveisigóðska ella framleiðsla .
Bert sveisiarmatur og maskina mugu dagførast .
Verandi polerings-, klædnings- og royndartilgongdir kunnu vera í nýtslu
Vel eina fullfíggjaða brennievnistangaframleiðslulinju Um:
Nýggj framleiðsla av brennievnistanga er sett á stovn .
Eisini er neyðugt við blanking og hydrauliskari myndaútgerð .
Fleiri sveisitilgongdir skulu integrerast
Polering, klæðing og lekaroyndir mugu leggjast til rættis
Kundin hevur brúk fyri hjálp til alla verksmiðjutilgongdina.
Haifei kann veita eina einstaka brennievnistanga seymsveisimaskinu ella meta um eina størri framleiðslu-linjuverkætlan.

Hví arbeiða saman við Haifei við eini brennievnistanga sveisiverkætlan?
Prosessmeting áðrenn maskinan endaliga
Maskinval er grundað á tekningar, sýni og sveisiroyndir heldur enn bert á navnið á brennievnistanganum.
01
Útgerð og innbúgv ment saman
Fyri bøgdar tunnar-plátutangar er festistuðul partur av sveisitilgongdini. Maskinan og festið eru tí mett sum ein skipan.
02
Uppseting grundað á veruliga framleiðslu
Sjálvvirkandi støðið er valt eftir framleiðslu, vørufjølbroytni, operatørinnsatsi og tøkum verksmiðjuplássi.
03
Sýnisroynd undan-avhending
Avtalað sýni kunnu nýtast til tilgongdarmenning og for-móttøku áðrenn sending.
04
Stuðul til einstakar maskinur og framleiðslulinjur
Kundarnir kunnu byrja við eini sveisi-maskinuverkætlan ella biðja um eina breiðari loysn, sum fevnir um mynding, sveising, kláring, eftirlit og samling.
05
Set teg í samband við okkara verkfrøðingar
Vanligir spurningar

01.Hvør er besti sveisiháttur til motorsúkklu brennievnistanga?
02.Kann ein maskina sveisa ymisk motorsúkklu brennievnistanga modell?
03.Hvussu minkar Haifei um avforming av brennievnistanganum undir sveising?
04.Kann seymisveising einsamøll tryggja, at ein brennievnistangi ikki lekur?
05.Kann Haifei royna okkara brennievnistanga sýni áðrenn vit bíleggja?
06.Kann Haifei veita fullfíggjaðu brennievnistangaframleiðslulinjuna?