


HAIFEI mentist ein kondensator-útløðing av projektiónssveisimaskinu til at binda projektiónsmøtrir saman við rustfríum-stálplátum, sum verða nýtt í el-skápum, útgerðarrúmum og plátu-metalsamlingum.
Maskinan sleppur goymdari el-orku í stuttari sveisiringrás. Saman við dedikeraðum positioneringstólum og stýrdari elektrodukraft hjálpir tað til at framleiða eitt trygt møtrusamling, samstundis sum tað avmarkar panelmislit, skeiving og møtrumisjavning.
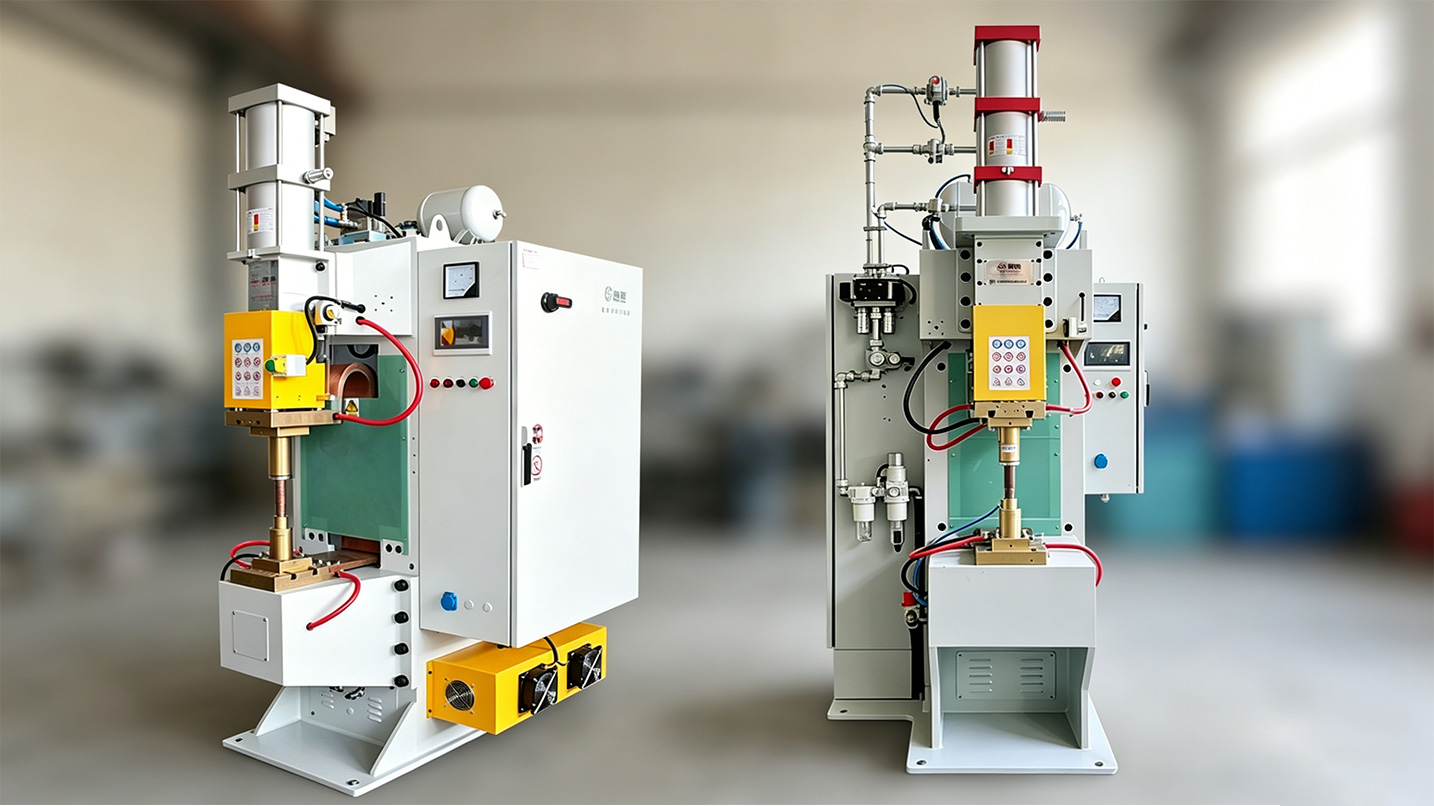
Hvør maskina varð brúkt til hesa verkætlanina?
Útgerðin, sum varð vald til hesa verkætlan, var ein serlig kondensator-útlátsprojektiónssveisimaskina til rustfrítt-stálplátur og møtur.
Maskinan goymir el-orku í kondensatorum og sleppur henni skjótt gjøgnum møtruprojektiónirnar. Hiti er savnaður á framsýningarkontaktpunktunum í staðin fyri at verða lagdur breitt tvørtur um panelið.
Hendan stutta orku-loysingarringrásin varð vald fyri at viðgera tríggjar serligar framleiðslutrupulleikar: ófullfíggjað projektiónsfall, sjónlig hitamerki á rustfríu-stálflatanum og skeiving av panelinum rundan um sveisaðu møtrina.
Verkætlanarsamandráttur
| Verkætlanarpunkt | Málsupplýsingar |
| Kundavinnan | El-útgerð við lágspenning |
| Arbeiðsstykki | Rustfrítt-stálpanel og framsýningarmuttur |
| Útgerð | Kondensator útløðing framsýning sveisimaskina |
| Sveisiháttur | Møtruprojektiónssveising |
| Staðsetingarháttur | Dedikerað miðsavnandi og staðsetingarmatur |
| Høvuðsmál | Veikar liðir, panelmislit, skeiving og møtru misjavning |
| Vøruskifti | Tól og goymdir parametrar til samsvarandi tekniskar upplýsingar |
| Góðkenning | Sýnisroyndir og áhaldandi royndir undan-føðing |
Kundabakgrund
Kundin framleiðir rustfríar-stálplátu-metallutir, útgerðarhús og tilhoyrandi samlingar til lágspennings el-útgerð.
Projektiónsmøtur skulu sveisast til panelini áðrenn skápssamling. Tann liðuga møturin skal vera trygg, tá boltað verður sett upp, meðan tráðstøðan skal loyva boltinum at koma snøgt inn.
Av tí at rustfrítt-stálpanelið eisini er ein sjónligur partur av hølinum, kunnu ov nógv brunamerki, gulning, svart ella avforming ávirka bæði samling og útsjónd.
Hví var verandi tilgongd óstøðug?
Upprunaliga sveisitilgongdin savnaði ikki støðugt nóg nógva orku við nøtruprojektiónum. Sum framsýningar vóru ikki fult myndaðar undir sveisingini, og tað førdi til veikar ella ófullfíggjaðar liðir.
Samstundis skapti ójavnt hitabýti fleiri sekundærar trupulleikar:
| Framleiðslutrupulleiki | Ávirkan á tann lidna partin |
| Ónøgd samansmelting við nøtuprojektiónum | Leysar møtrikkar, ófullfíggjaðar liðir ella sveisibrek |
| Ov nógvur ella ójavnur hiti | Gulnandi, svartnandi og brunamerki |
| Ójavn termisk samdráttur | Panelbuld, skeiving ella kantskeiving |
| Manuellur staðsetingarfeilur | Vippaðar ella av-miðnøtur |
| Óstøðug orkuframleiðsla | Frábrigdi millum framleiðsluringrásir |
| Vánalig møtrujustering | Boltfasting, tvør-gevind ella ójavn spenning |
Hesir trupulleikar kundu ikki loysast bert við at økja sveisistreymin. Meira orka kundi økt um yvirflatuskaða og skeiving uttan at rætta møtrustøðuna ella trýstbýtið.
Hvat kravdi kundin?
Kundin hevði brúk fyri eini tilgongd, sum kundi mynda møtruprojektiónirnar innan eina stutta sveisiringrás og minka um nøgdina av hita, sum kom inn í panelið rundan um.
Nøtustøðan var líka týdningarmikil. Festurin hevði tørv á at stýra miðsavnan, vinkulrættleika og rørslu undir sveising, soleiðis at tráðurin varð rætt stillaður til fylgjandi samlingarvirksemi.
Útgerðin hevði eisini tørv á at stuðla sambæriligum møtrustøddum og rustfríum-stálpaneltjúkd. Sveisiparametrar skuldu goymast til endurtøkuframleiðslu og framtíðar prosesskanningar.
Høvuðskrøvini vóru:
- Tryggja framsýningarsveising millum møtrikina og rustfrítt-stálpanelið
- Minni gulning, sortningur og sjónlig yvirflatubrenning
- Minkað panelupptøka og termisk skeiving
- Støðug møtrustøða og rætting
- Støðug orkuflutningur millum sveisiringrásir
- Lættari skifti fyri samsvarandi vøruspesifikatiónir
- Goymdar sveisiuppskriftir og tilgongdarsporføri

Hvussu HAIFEI menti loysnina
Sveisiroyndir við veruligu lutunum
HAIFEI royndi rustfrítt-stáltilfarið hjá kundanum og ymiskar møtruforskriftir, áðrenn maskinan varð liðug.
Royndirnar vórðu nýttar til at meta um projektiónsatferð, sveisiorku, elektrodukraft, yvirflatutilstand og panelavforming. Parametrar vórðu stillaðir eftir sjálvari nøtruprojektiónsgeometriini heldur enn at brúka eina almenna innstilling fyri hvørja vøru.
Kondensator útløðing framsýning sveising
Ein kondensator-útláts sveisiskipan varð vald til at geva stóra nøgd av goymdari orku yvir eitt stutt tíðarskeið.
Tá trýst verður lagt á, fer streymur ígjøgnum nøtruprojektiónirnar. Elmótstøðan við hesum smáu kontaktøkjunum framleiðir lokaliseraðan hita, sum ger, at framsýningarnar kunnu ganga saman og mynda liðina.
Samanborið við eina longri upphitingsringrás kann henda tilgongdin avmarka hita-ávirkaða økið rundan um nøtina. Hóskandi hennara er framvegis treytað av paneltjúkt, møtrutilfari, framsýningarsniðgeving, yvirflatuviðurskiftum og kravdu liðstyrki.
Dedikerað miðsavnandi innbúgv
HAIFEI sniðgav støðuverktøk til rustfrítt-stálpanelið og framsýningarmútrina.
Festið finnur partin, miðsavnar møtrikina og heldur honum í støðu, meðan sveisitrýst verður lagt á. Einsháttaður stuðul hjálpir eisini til at minka um rørslu og ójavna last undir framsýningarkollapsi.
Hetta tólið varð ment til at viðgera:
- Møturforskot
- Møturvippa
- Rørsla undir elektrodukontakt
- Ójavnt trýst á framskrivingarnar
- Ósamsvarandi boltajustering eftir sveising
Tólsinnlegg kunnu broytast, tá ið sambæriligar møtruforskriftir verða framleiddar á somu maskinu.
Stýrt trýst og goymdar uppskriftir
Sveisiorka einsamøll avger ikki úrslitið. Elektrodukraft, kontaktviðurskifti og tíðarfesting ávirka, hvussu nøtruprojektiónirnar ganga saman.
Maskinan samskipar tí klemmu- og orku-loysingarrøðina. Góðkendar innstillingar kunnu goymast sum vøruuppskriftir, og minka um manuella tillagingina undir endurtøkuframleiðsluni.
Alt eftir endaligu útgerðaruppsetingini kann skipanin skráseta valdu uppskriftina, sveisitalið, rakstrarstøðuna og alarmupplýsingarnar. Kravd dátufelt og samskiftisgrunnflatur skulu staðfestast áðrenn framleiðslu.
Hvussu virkar sveisiringrásin?
1
Operatørurin setur rustfrítt-stálpanelið í armaturin.
2
Projektiónsmúturin er sett yvir kravda holið.
3
Armaturin miðsavnar og stuðlar komponentunum.
4
Sveisihøvdið nýtir forsettu elektrodukraftina.
5
Kondensatorarnir sleppa orku gjøgnum møtruprojektiónirnar.
6
Framsýningarnar ganga saman og mynda sveisaða sambandið.
7
Sveisihøvdið kemur aftur og liðugtgjørda panelið verður tikið av.
8
Liðið er kannað eftir avtalaða góðkenningarstandardinum.
Fyri sjálvvirkandi verkætlanir kunnu komponentføðing, parts-avdúking og lossing leggjast afturat, eftir at grundleggjandi sveisitilgongdin er góðkend.
Hvussu skal sveisaða møtrið kannast?
Ein møtrikkur, sum sær rætt sveisað út, kann framvegis vera skeivt stillað ella mekaniskt veik. Viðtøkuætlanin skal fevna um liðið, tráðstøðuna og paneltilstandin.
| Eftirlitslutur | Hvat tað kannar |
| Sjónligt eftirlit | Sortningur, útkoyring, brunamerki og yvirflatuskaði |
| Møtrustøða | Miðsavnan, vinkulrættur og tráðjustering |
| Bolta uppsetingarroynd | Slætt engagement uttan fastklemming ella tvør-tráðing |
| Trýst-út roynd | Motstøða móti krafti, sum verður løgd gjøgnum panelið |
| Momentroynd | Møguleiki at tola ávísa spenningarbyrðuna |
| Skal ella oyðileggjandi roynd | Projektiónsmynding og felags integritet |
| Panelflatleiki | Bulging, skeiving og lokal avforming |
| Áhaldandi framleiðsluroynd | Endurtøkuføri yvir samanhangandi sveisiringar |
Upprunaliga málið greiðir frá støðugum úrslitum undir áhaldandi royndum undan føðing, men almannakunnger ikki talgildu góðkenningarvirðini. Stoyt-út kraft, moment, flatleika og útsjóndarmørk skulu veitast av kundanum ella avtalast undir sýnismenningini.
Vanligir spurningar
Sp: Hvør maskina verður brúkt til at sveisa møtur til rustfrí-stálpanelir?
A: Henda verkætlanin brúkar eina kondensator-útlátsprojektiónssveisimaskinu. Goymd el-orka verður latin leys gjøgnum møtruprojektiónirnar í stuttari sveisiringrás, har hitin verður savnaður á liðøkinum.
Sp: Hví brúka kondensator útløðingarsveising til rustfrítt stál?
Sv: Stutta útløðingartíðin hjálpir til at avmarka hitaflytingina inn í panelið rundan um. Hetta kann minka um mislit og skeiving, tá møtruprojektiónirnar, sveisiorkan, elektrodukraftin og tóltøkini eru rætt samsvarandi.
Sp: Kann tilgongdin heilt forða fyri, at panelið mislitir?
Sv: Eingin tilgongd skal lýsast sum at fullkomiliga burturbeina mislit í hvørjari umsókn. Yvirflatuúrslit eru treytað av rustfríum-stálflokki, paneltjúkd, yvirflatutilstandi, framsýningarsniðgeving og sveisiinnstillingum. Sýniskanning er kravd.
Sp: Kunnu vanligar møtur sveisast við hesi maskinuni?
Sv: Projektiónssveising krevur vanliga møtur, sum eru sniðgivnar við hóskandi sveisiprojektiónum. Ein vanlig møttur uttan hóskandi framsýningarbygnað kann krevja eina aðra felags sniðgeving ella tilgongd.
Sp: Kann ein maskina sveisa fleiri møtrustøddir?
Sv: Tað kann stuðla fleiri sambæriligum nøtustøddum gjøgnum skiftandi staðsetingarlutir og goymdar uppskriftir. Maskinkapasiteturin, elektroduatgongdin og tólplássið skulu fevna um alt vøruúrvalið.
Sp: Hvussu forðar tú fyri, at nøtin vippast?
A: Armaturin miðsavnar og stuðlar mútrini, áðrenn sveisihøvdið leggur trýst á. Staðsetingarbygnaðurin, elektrodujusteringin og einsháttaða kraftin hjálpa til at stýra møtruvinkulrætinum undir projektiónskollapsi.